Schedulazione a capacità finita: cos’è e quali vantaggi nel settore manifatturiero
È difficile da credere, ma è la realtà. La schedulazione a capacità finita è un approccio ancora poco diffuso in molte PMI manifatturiere. La produzione viene spesso pianificata “a capacità infinita”, come se macchine e persone fossero sempre disponibili.
Su carta tutto fila liscio. I carichi macchina sono distribuiti, le date di consegna rispettate, gli ordini ordinatamente incasellati nel gestionale. Poi arriva la realtà. Una macchina si ferma, un ordine urgente entra all’ultimo minuto, un fornitore ritarda una consegna. Il piano teorico si sgretola in poche ore.
Il risultato è una rincorsa continua agli imprevisti: ritardi, straordinari, clienti insoddisfatti e stress operativo. Pianificare ignorando la capacità reale dell’impianto significa muoversi su una mappa che non rappresenta il territorio.
È qui che serve un cambio di paradigma. Passare dalla pianificazione teorica a un modello più concreto e “predittivo”, che consideri i vincoli effettivi di macchine, operatori, tempistiche e imprevisti: la schedulazione a capacità finita.

Cos’è la schedulazione a capacità finita?
La schedulazione a capacità finita (Finite Capacity Scheduling) è un metodo di pianificazione che tiene conto dei limiti reali di un sistema produttivo. Valuta la disponibilità di macchinari, personale, materiali e tempi di setup o manutenzione, costruendo un piano che rispecchi le reali condizioni dell’impianto.
A differenza della pianificazione “a capacità infinita”, che presume risorse sempre disponibili, la schedulazione a capacità finita si fonda su un principio semplice, ma decisivo: pianificare solo ciò che può essere eseguito, nei tempi e con i mezzi effettivamente a disposizione.
In pratica, non programma ciò che si vorrebbe fare, ma ciò che si può fare. E questo approccio consente di:
- assegnare gli ordini alle risorse corrette nel momento opportuno;
- evitare sovraccarichi, attese e interferenze tra attività;
- conoscere in anticipo i tempi di completamento di ogni lavorazione;
- avere una visione aggiornata e affidabile dell’intero processo produttivo.
Applicata correttamente, la pianificazione a capacità finita porta equilibrio, prevedibilità e controllo nei flussi produttivi. Non è un modello teorico, ma un sistema operativo che unisce metodo, dati e persone.
Capacità finita vs capacità infinita: un confronto pratico
| Aspetto | Capacità Infinita | Capacità Finita |
| Approccio | Teorico: ignora i vincoli reali | Realistico: considera limiti e risorse |
| Risorse | Sempre disponibili | Limitate e pianificate con priorità |
| Effetto | Ritardi, sovraccarichi, inefficienze | Flusso produttivo più stabile e prevedibile |
| Obiettivo | Massimizzare la produzione teorica | Ottimizzare l’efficienza reale |
Facciamo un esempio concreto: una PMI metalmeccanica pianifica la settimana come se ogni macchina potesse lavorare senza interruzioni (capacità infinita). In realtà, tra manutenzioni, cambi formato e imprevisti, la capacità effettiva può scendere anche del 15–20%.
Il risultato?
Ordini consegnati in ritardo e turni straordinari. Con la schedulazione a capacità finita, invece, il piano considera automaticamente questi vincoli e assegna i carichi di lavoro in modo coerente con la capacità disponibile, garantendo puntualità e riduzione delle urgenze.
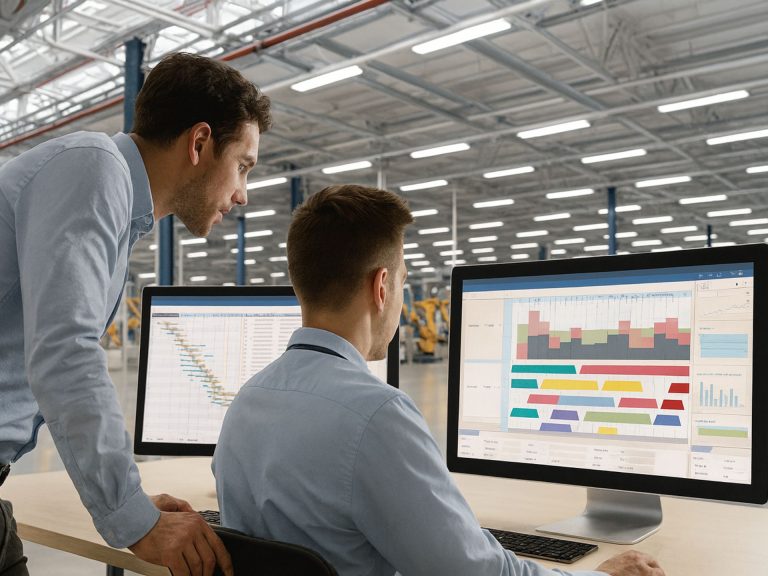
Oggi, questo processo è spesso gestito con strumenti digitali come i software APS (Advanced Planning and Scheduling), che elaborano i dati di produzione in tempo reale e aggiornano la pianificazione in base a cambiamenti o imprevisti. Il risultato è una visione chiara, dinamica e soprattutto realizzabile della produzione.

Perché la schedulazione a capacità finita è cruciale per le PMI manifatturiere
Nelle PMI la pianificazione della produzione è spesso un equilibrio fragile. Gli ordini cambiano di continuo, le risorse sono limitate e le richieste commerciali non sempre si allineano con la capacità produttiva effettiva. Inoltre, molte aziende si affidano ancora a strumenti tradizionali: fogli Excel, lavagne magnetiche o software ERP usati solo per caricare ordini e stampare liste di lavorazione.
Il limite di queste soluzioni non è la mancanza di impegno delle persone, spesso si tratta di pianificatori esperti e reparti produttivi molto organizzati, ma la mancanza di visibilità sulla capacità reale. Basta un picco di richieste o una macchina che si ferma a far saltare l’equilibrio. E mentre si tenta di ottimizzare il carico di un reparto, si rischia di creare un collo di bottiglia nel successivo: non c’è modo di vedere, in tempo reale, come una variazione su una linea si ripercuota sulle altre. Sono strumenti inadatti a gestire la complessità e la variabilità della produzione moderna.
La conseguenza è una produzione apparentemente sotto controllo, ma in realtà fragile: tempi morti nascosti, ordini che slittano, operatori in sovraccarico e scorte intermedie che aumentano senza motivo.
La schedulazione a capacità finita è un sistema di pianificazione basato su tecnologie che consentono di simulare la disponibilità di ogni risorsa. Basandosi su dati aggiornati, permettono di agire in tempo reale, per coordinare meglio reparti e priorità, a seconda degli eventi.
Insomma, non si inseguono più gli ordini, ma si gestiscono con metodo e il management dispone di una visione chiara su tempi e carichi. Quando la pianificazione riflette ciò che accade realmente in fabbrica, è la fine delle corse improvvisate e l’inizio di un sistema di produzione più consapevole e sostenibile.

I vantaggi della schedulazione a capacità finita
Introdurre la schedulazione a capacità finita non significa solo migliorare la pianificazione: significa cambiare il modo in cui l’azienda gestisce tempo, risorse e priorità. Nelle PMI manifatturiere, dove ogni ora persa si traduce in ritardo o costo extra, questo approccio rappresenta una leva concreta per aumentare affidabilità, efficienza e produttività.
1. Pianificazioni più realistiche e affidabili
Un piano costruito sulla capacità reale delle macchine e delle persone è, per definizione, più solido.
Le scadenze diventano credibili, gli ordini vengono rispettati e la produzione non è più una corsa continua contro il tempo. Le aziende che adottano la schedulazione a capacità finita riportano in media un +20% di puntualità nelle consegne rispetto alla pianificazione tradizionale.
2. Maggiore efficienza nell’uso delle risorse
La schedulazione a capacità finita distribuisce i carichi macchina in modo equilibrato, evitando sovraccarichi e tempi morti. In questo modo, consente di:
- ridurre i tempi di setup e le attese tra le lavorazioni;
- ottimizzare l’impiego di operatori e impianti;
- aumentare la saturazione produttiva senza nuovi investimenti.
3. Aumento della produttività complessiva
Quando il flusso produttivo è coerente con la capacità reale, ogni reparto lavora in sincronia. Le urgenze si riducono, i passaggi tra reparti diventano più fluidi e la qualità del lavoro migliora.
Una pianificazione più stabile libera tempo prezioso per attività a maggior valore aggiunto, come il miglioramento dei processi o la riduzione degli scarti.
4. Maggiore puntualità e affidabilità verso il cliente
Con la schedulazione a capacità finita, il reparto commerciale dispone di date di consegna realistiche, basate su un piano aggiornato e attendibile. Questo riduce gli imprevisti, migliora la comunicazione interna e rafforza la reputazione aziendale verso i clienti.
La schedulazione a capacità finita permette alle PMI di passare dal controllo reattivo al governo proattivo della produzione. Ogni ordine, ogni macchina e ogni turno vengono gestiti in funzione della capacità reale e delle priorità aziendali, trasformando la pianificazione da semplice elenco di attività a strumento di vantaggio competitivo.

Errori comuni nella pianificazione
Molte aziende credono di avere una pianificazione efficace, ma in realtà gestiscono la produzione senza considerare la capacità finita delle proprie risorse. È una distorsione tanto comune quanto costosa: il piano sembra funzionare finché resta teorico, ma si inceppa non appena entra in contatto con la realtà del reparto.
Ecco gli errori più frequenti che riscontro nelle PMI manifatturiere:
- Ignorare la reale capacità produttiva – si pianifica come se le macchine fossero sempre disponibili, senza considerare setup, manutenzioni, turni o limiti di personale.
- Non aggiornare i dati in tempo reale –piccoli scostamenti nei tempi di lavorazione o ritardi di fornitura, se non rilevati subito, compromettono l’intero piano.
- Pianificare “a sensazione” – decidere priorità e carichi sulla base dell’esperienza individuale, non di dati oggettivi, genera incoerenze e conflitti tra reparti.
- Usare strumenti non integrati –ERP, Excel e fogli cartacei non comunicano tra loro: ciò che viene aggiornato in un sistema resta invisibile agli altri.
- Mancare di integrazione tra reparti – produzione, acquisti e commerciale spesso lavorano su basi dati differenti e con obiettivi non allineati. Una pianificazione efficace richiede dialogo, informazioni condivise e un linguaggio comune.
- Escludere chi lavora in produzione – chi vive la fabbrica ogni giorno conosce tempi e criticità meglio di chiunque altro. Non coinvolgere gli operatori nella definizione nel processo di pianificazione significa rinunciare a un patrimonio di conoscenza prezioso.
Questi errori hanno un denominatore comune: l’assenza di visione sistemica. Ogni reparto ottimizza sé stesso, ma l’azienda nel complesso perde efficienza, accumula ritardi e aumenta i costi. Quindi, non è solo questione di tecnologia, ma di un cambio di prospettiva: la pianificazione efficace nasce da dati affidabili, persone coinvolte e un metodo condiviso.
Dalla teoria alla pratica: come implementare la schedulazione a capacità finita
Portare la schedulazione a capacità finita dentro una PMI non significa rivoluzionare tutto dall’oggi al domani. Significa, piuttosto, costruire un metodo che parte dal reale, dai dati, dalle persone, dalle regole, e cresce gradualmente fino a diventare parte della cultura aziendale, senza paralizzare l’operatività. Ecco un possibile approccio con i principali passaggi.
1. Assessment rapido
Il primo passo è la diagnosi. Serve a capire dove si è, prima di decidere dove andare.
Si parte mappando i flussi produttivi per famiglia di prodotto o linea, individuando le fasi principali, i colli di bottiglia e i lead time effettivi. È in questa analisi che spesso emerge la distanza tra percezione e realtà: una linea che “funziona bene” può in realtà nascondere tempi morti invisibili.
Segue l’inventario dei dati: tempi ciclo, tempi di setup, calendari macchina, turni, assenze, manutenzioni, regole di priorità. Tutto ciò che incide sulla capacità produttiva va reso esplicito. Poi arriva la gap analysis: capire se i sistemi in uso (ERP, MES, Excel) dialogano davvero tra loro e chi, all’interno dell’organizzazione, prende le decisioni operative sulla pianificazione.
L’obiettivo finale è ottenere una fotografia della capacità reale e una lista dei dati “minimi vitali” da rendere affidabili. Solo su questa base si può costruire un piano realistico.
2. Dati affidabili prima di tutto
La schedulazione a capacità finita vive di dati solidi. Se i numeri non sono affidabili, nessun software potrà generare un piano coerente. Quindi, serve una fase di “pulizia” e standardizzazione:
- Aggiornare i tempi ciclo e di setup, utilizzando valori realistici (range o medie effettive, non stime ottimistiche).
- Definire i calendari delle risorse, turni, indisponibilità, manutenzioni, così che il sistema conosca i limiti di ciascuna macchina o reparto.
- Stabilire una cadenza di aggiornamento (giornaliera o settimanale) e assegnare ruoli precisi per chi aggiorna cosa.
È una fase che richiede disciplina, ma senza di essa la pianificazione resta un esercizio teorico. La regola d’oro è semplice: dati stabili, piani stabili.
3. Scelta dello strumento (APS o “modulo” ERP)
Una volta messi in ordine i dati, arriva il momento di scegliere lo strumento giusto.
Il software di Advanced Planning and Scheduling (APS) non è la soluzione in sé, ma il mezzo che rende praticabile il metodo. Nella scelta, è meglio privilegiare soluzioni che permettano di:
- modellare i vincoli reali, come tempi di setup, capacità macchina, priorità ordini e regole di sequenziamento;
- effettuare simulazioni “what-if” in tempo reale, per capire subito l’impatto di un ordine urgente o di un fermo;
- integrarsi con ERP e MES, evitando doppi inserimenti o sistemi isolati;
- essere utilizzabili in reparto, da chi vive la produzione ogni giorno.
Meglio iniziare in piccolo: una linea pilota ben definita, con poche variabili, permette di dimostrare il valore del metodo prima di estenderlo.

4. Pilot operativo
È la fase in cui il metodo prende forma. Si configurano i vincoli reali, capacità per risorsa, tempi di attrezzaggio, priorità ordini, regole di sequenza, e si eseguono simulazioni su scenari comuni: un ordine urgente, un fermo macchina, una carenza di materiale.
Il confronto tra il piano tradizionale e quello generato con la schedulazione a capacità finita è spesso illuminante: emergono inefficienze nascoste e possibilità di ottimizzazione.
In questa fase, i KPI servono per misurare il progresso, non per giudicare:
- OTD (On-Time Delivery) – puntualità di consegna;
- Saturazione risorse – equilibrio tra carico e disponibilità;
- Tempi di attesa tra fasi – fluidità del flusso produttivo;
- Straordinari settimanali – indice di stress operativo;
- Lead time interno – velocità complessiva del processo.
Il pilot diventa così un laboratorio di apprendimento: dimostra che la pianificazione può essere stabile, reattiva e predittiva allo stesso tempo.
5. Go-live controllato
Dopo il test, arriva la vera prova per rendere la schedulazione parte della routine. Il piano deve diventare uno strumento vivo, aggiornato e condiviso.
La schedulazione a capacità finita viene integrata nella riunione S&OE (Sales & Operations Execution), con un orizzonte operativo definito. Ogni giorno, un breve allineamento tra pianificazione, produzione e logistica consente di ricalcolare il piano e reagire con tempestività.
È utile distinguere due aree di lavoro:
- la “frozen zone”, il piano congelato a 48–72 ore, non modificabile;
- la “flex zone”, dove è possibile intervenire in base alle urgenze.
Questo equilibrio tra stabilità e agilità è ciò che trasforma un piano da documento statico a sistema di governance operativo.
6. Estensione e miglioramento continuo
Una volta consolidato il metodo, si passa alla fase più importante: mantenerlo vivo. La schedulazione a capacità finita non è un progetto una tantum, ma una pratica che evolve.
Si estende gradualmente ad altre linee o reparti, si affinano le regole di priorità e si ottimizzano le sequenze produttive per ridurre i tempi di setup e il WIP (Work in Progress).
I KPI diventano parte del linguaggio quotidiano: puntualità, stabilità del piano, riduzione delle urgenze. Col tempo, possono essere legati anche alla premialità di reparto, per allineare comportamento operativo e obiettivi aziendali.
Infine, si introducono alert automatici che segnalano in anticipo il rischio di ritardo o il sovraccarico di una risorsa. L’obiettivo è costruire una pianificazione che si adatta da sola al contesto, senza perdere coerenza.

Il valore dell’adattabilità e il ruolo del Fractional Manager
Il vero valore della schedulazione a capacità finita sta nella adattabilità in tempo reale. Quando il piano si aggiorna con i dati effettivi, l’azienda può reagire subito, riducendo attese e migliorando il flusso operativo. La pianificazione diventa un alleato della produzione.
Per molte PMI questo passaggio richiede tempo, coordinamento e una guida esperta, ma non tutte hanno l’esigenza o le risorse per assumere un manager a tempo pieno. Il supporto di un Fractional Operations Manager può fare la differenza:
- allinea direzione, pianificazione, produzione, acquisti e commerciale sugli stessi obiettivi;
- definisce standard, responsabilità e cadenze (chi aggiorna cosa, quando);
- introduce rituali operativi (S&OE, review settimanale KPI, brevi momenti di confronto per correggere e migliorare i processi);
- sblocca colli di bottiglia organizzativi, negozia le nuove regole del gioco con i team, trasferisce competenze.
Il Fractional COO è una figura esterna che può aiutare l’azienda a introdurre la schedulazione a capacità finita e a trasformarla da strumento tecnico a leva gestionale, grazie alla sua capacità di unire visione strategica e controllo operativo. Non impone un sistema, lo fa funzionare.
Dalla pianificazione teorica alla produzione intelligente
Ogni azienda può pianificare. Ma solo chi pianifica in modo realistico riesce a crescere in modo stabile. La schedulazione a capacità finita rappresenta proprio questo: il passaggio da una visione teorica della produzione a un sistema intelligente, in cui ogni risorsa è gestita secondo la sua reale disponibilità e ogni decisione è supportata da dati concreti.
Non è solo una questione di strumenti, ma di mentalità. Significa accettare che la capacità produttiva non è infinita, e che riconoscerne i limiti è la condizione necessaria per superarli. Chi adotta questo approccio scopre che pianificare non serve più a “inseguire” la produzione, ma a guidarla. Le urgenze si riducono, le consegne diventano affidabili, le persone lavorano con meno stress e maggiore chiarezza.
La schedulazione a capacità finita è, in fondo, un cambio di paradigma: si smette di reagire agli imprevisti e si inizia a prevenirli. Si costruisce un flusso produttivo coerente, prevedibile e sostenibile, dove la pianificazione diventa il cuore della performance aziendale.
Se vuoi capire quanto la tua pianificazione rispecchia davvero la capacità reale della tua azienda, possiamo analizzarla insieme. Contattami, senza impegno. Una valutazione operativa personalizzata è il primo passo per scoprire dove si nascondono le inefficienze e come trasformarle in vantaggi competitivi concreti.